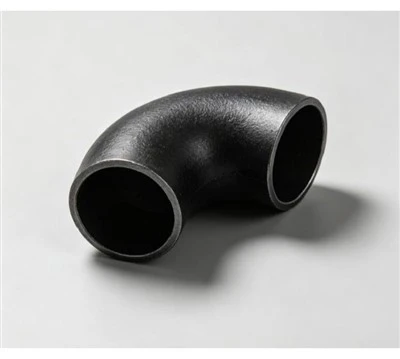
Kolana do spawania doczołowego ASTM A234 WP22 to łączniki rurowe ze stali stopowej-1Mo chromu-molibdenu, przeznaczone do zmiany kierunku przepływu cieczy w przemysłowych instalacjach rurowych o wysokiej-temperaturze i wysokim ciśnieniu. Zaprojektowane z myślą o podwyższonych warunkach pracy, w których standardowa stal węglowa traci wytrzymałość na pełzanie i odporność na utlenianie, kolanka te doskonale pasują do odpowiednich rur ze stali stopowej, takich jak ASTM A335 klasa P22.
Dane techniczne i zakres wymiarowy
|
Parametr |
Szczegóły specyfikacji |
|
Klasa materiału |
ASTM A234 / ASME SA234 WP22 (klasa 1 / klasa 2 / klasa 3) |
|
Klasyfikacja stopów |
2¼Cr-1Mo (stal stopowa chromowo-molibdenowa) |
|
Standardy projektowe |
ASME B16.9, ASME B16.28, MSS SP-75 |
|
Zakres rozmiarów |
Bez szwu: 1/2" do 24" / Spawane: do 48" |
|
Grubość ściany / Harmonogram |
SCH 40, SCH 80, SCH 160, XS, XXS lub niestandardowa grubość ścianki |
|
Konfiguracje |
45 stopni, 90 stopni, 180 stopni (długi promień [1,5D] i krótki promień [1D]) |
|
Zakończ przygotowania |
Końcówki-spawane doczołowo są ściśle zgodne z normą ASME B16.25 |
Typowe zastosowania przemysłowe
Kolana ASTM A234 WP22 zostały zaprojektowane z myślą o-ciężkich środowiskach procesowych, w których występują duże obciążenia termiczne i mechaniczne:
Linie pary przegrzanej w elektrowniach cieplnych
Jednostki-wysokociśnieniowego hydrorafinowania i reformingu w rafineriach ropy naftowej
Reaktory do syntezy i krakingu petrochemicznego
Produkcja zbiorników ciśnieniowych i wysokotemperaturowych-
Chemia materiałów i właściwości mechaniczne
Stal stopowa WP22 wymaga ścisłej kontroli składu metalurgicznego, aby zapewnić-stabilność w wysokiej temperaturze, wytrzymałość na rozciąganie i-długoterminową odporność na pełzanie.
Limity składu chemicznego (%):
Węgiel (C):0.05 – 0.15
Chrom (Cr):2.00 – 2.50
Molibden (Mo): 0.87 – 1.13
Mangan (Mn): 0.30 – 0.60
Krzem (Si):Maks. 0,50
Fosfor (P) i siarka (S):Maks. 0,040 za sztukę
Właściwości mechaniczne:
Wytrzymałość na rozciąganie:Min. 415 MPa (60 ksi) do 585 MPa
Wydajność:Min. 205 MPa (30 ksi)
Wydłużenie:Min. 20%
Twardość:Maksymalnie 197 HBW (odpowiednie do zastosowań kwaśnych, jeśli są zgodne z wymaganiami NACE MR0175)
Proces produkcyjny i obróbka cieplna
Aby wyeliminować naprężenia wewnętrzne i osiągnąć określone właściwości mechaniczne, przebieg produkcji podlega ścisłej kontroli metalurgicznej:
Tworzenie się
Formowanie na gorąco lub na zimno (pchanie trzpienia, prasowanie lub kucie) ze sprawdzonego bezszwowego lub spawanego materiału bazowego WP22.
Obróbka cieplna
Kontrolowane normalizowanie i odpuszczanie (lub wyżarzanie/hartowanie i odpuszczanie) przeprowadzane w skalibrowanych partiach pieca w celu zapewnienia jednolitej struktury ziaren i zgodności twardości.
Fazowanie i obróbka
Precyzyjna obróbka CNC końcówek spoin w celu dopasowania dokładnych przejść grubości ścianek i wymiarów powierzchni grani zgodnie z ASME B16.25.
Obowiązkowa weryfikacja i testowanie jakości
Każda partia produkcyjna przechodzi rygorystyczną kontrolę zgodną ze specyfikacjami projektu i wymaganiami ASTM:
Kontrola wymiarowa i geometryczna
Weryfikacja średnicy zewnętrznej (OD), grubości ścianki, tolerancji od środka-do-końca, owalności i kąta skosu.
01
Pozytywna identyfikacja materiału (PMI)
100% testy XRF w celu sprawdzenia integralności stopu chromu-molibdenu i zapobiegania mieszaniu materiałów.
02
Testy mechaniczne
Testy rozciągania, wydłużenia i twardości Brinella dla każdego ciepła produkcyjnego/partii.
03
Badanie nie-niszczące (NDE)
Opcjonalne badanie ultradźwiękowe (UT) lub badanie radiograficzne (RT) na życzenie projektu.
04
Identyfikowalność
Trwałe tłoczenie przy niskim{{0}naprężeniu na każdej złączce, wskazujące gatunek materiału, liczbę wytopu, rozmiar i harmonogram.
05
Wytyczne dotyczące spawania i instalacji
Jako stal stopowa chromowo-molibdenowa WP22 wymaga odpowiedniego postępowania podczas instalacji w terenie, aby zachować integralność strukturalną:
Rozgrzewanie
Zwykle przed spawaniem w terenie wymagane jest wstępne podgrzewanie, aby zapobiec pękaniu-wywołanemu wodorem, w zależności od grubości i równoważnika węgla.
Obróbka cieplna po-spawie (PWHT)
Połączenia spawane zazwyczaj wymagają obróbki cieplnej-po spawaniu w celu zmniejszenia naprężeń szczątkowych podczas pracy pod wysokim-ciśnieniem.
Przejście grubości ścianki
Zapewnić prawidłowe ustawienie średnic wewnętrznych i harmonogramów pomiędzy kolanem a rurą łączącą, aby uniknąć turbulencji przepływu lub niedopasowania grani.
Ochrona powierzchni i pakowanie
Aby zapobiec utlenianiu i uszkodzeniom mechanicznym podczas transportu międzynarodowego:
Obróbka powierzchniowa
Śrutowanie, a następnie nałożenie-przezroczystej powłoki olejowej antykorozyjnej.
Ochrona skosu
Wytrzymałe-nakładki z tworzywa sztucznego zamontowane na obu końcach spawanych w celu ochrony skosów.
Opakowanie
Bezpiecznie zapakowane w fumigowane drewniane pudełka zgodne z normą ISPM 15 lub-wytrzymałe skrzynie ze sklejki z wyraźnymi etykietami zewnętrznymi do sortowania na miejscu
Często zadawane pytania
P: Jaka jest różnica między klasą 1 a klasą 3 ASTM A234 WP22?
Odp.: Podstawowa różnica polega na wymaganiach dotyczących wytrzymałości na rozciąganie i obróbki cieplnej określonych w normie ASTM A234. Klasa 1 ma niższy zakres minimalnej wytrzymałości na rozciąganie (60 do 85 ksi), podczas gdy wyższe klasy są produkowane przy bardziej rygorystycznych ograniczeniach mechanicznych lub określonych warunkach odpuszczania, aby spełnić podwyższone wymagania projektowe. Dokładna klasa musi być zgodna z rysunkami projektu i specyfikacją klasy rurociągu.
P: Czy kolanka do spawania doczołowego WP22 mogą być dostarczane ze 100% testami radiograficznymi (RT)?
Odp.: Podczas gdy standardowa weryfikacja produkcji obejmuje kontrolę wymiarową, PMI i testy mechaniczne na wytop/partię, 100% objętościowe badanie NDE, takie jak badanie ultradźwiękowe (UT) lub badanie radiograficzne (RT), może zostać przeprowadzone na wyraźne żądanie zawarte w planie kontroli nabywcy.
P: Czy te kolanka są w pełni kompatybilne z rurami bez szwu ASTM A335 klasy P22?
Odp.: Złączki ASTM A234 WP22 są wyznaczonymi kutymi odpowiednikami systemów rurowych ASTM A335 P22. Mają ten sam nominalny skład chemiczny (21/4Cr-1Mo) i właściwości mechaniczne, co zapewnia zgodność metalurgiczną i rozszerzalność cieplną podczas spawania w wysokiej temperaturze.
P: Jaka dokumentacja dotycząca testów materiałowych jest dostarczana z każdą przesyłką?
Odp.: Każda dostawa zawiera Certyfikaty badań materiałowych (MTC) zgodnie z normą EN 10204 3.1, zawierające szczegółowe informacje na temat analizy składu chemicznego, wyników testów mechanicznych, zapisów obróbki cieplnej i numerów cieplnych identyfikowalnych na fizycznej pieczęci na każdej złączce.
Popularne Tagi: astm a234 wp22 kolanko do spawania doczołowego, Chiny astm a234 wp22 kolano do spawania doczołowego producenci, dostawcy, fabryka, Łokódka do rur kondensatowych, Łokódka do rur, Załączanie rur łokciowych, Złączanie rur hydraulicznych łokciowych, łokieć rury do drenażu, Rurowe łokieć do rur kanalizacyjnych